توسعه صنعت ایرانیان در این مقاله به شما میگوید که چرا تیغه اره آتشی کج برش میزند. عوامل متعددی در این موضوع دخیل هستند که 8 مورد رایج و ارائه شده و روش های رفع آن را برای شما در این صفحه قرار داده ایم. در زمان کج برش زدن، علاوه بر اینکه قطعه کار شما با اندازه استاندارد و مورد نیاز شما برش نمی خورد، همچنین خطرات بیشتر و احتمال شکنندگی نیز وجود دارد. در بسیاری از موارد دلیل بر کندی تیغه نیز اشاره می گردد که باید گام به گام آنان را بررسی کنید و هر کدام که باعث ایجاد کج بری می گردد را رفع نماییید.
در این صفحه می خوانید:
دلایل برش کج اره اتشی
کج شدن برش یکی از مشکلاتی است که ممکن است هنگام استفاده از دستگاه های برش فلزات ایجاد شود. زمانی که برش با اره آتشی از مسیر موردنظر منحرف می شود، علاوه بر کاهش دقت قطعه، می تواند باعث افزایش ضایعات، ایجاد پلیسه و کاهش عمر تیغه شود.
این مشکل معمولاً تنها به یک عامل مربوط نیست و می تواند به وضعیت تیغه، نحوه بستن قطعه، تنظیمات دستگاه یا شرایط برش مربوط باشد. در ادامه، مهم ترین دلایل کج شدن برش با اره آتشی و روشهای جلوگیری از آن را بررسی میکنیم.

۱. کند یا آسیب دیده بودن تیغه
یکی از اولین مواردی که هنگام مشاهده برش کج باید بررسی شود، وضعیت تیغه است.
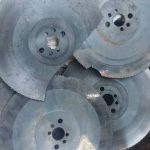
تیغه ای که دندانه های آن کند، آسیب دیده یا به صورت نامتوازن فرسوده شده باشد، نمی تواند مسیر برش را به درستی حفظ کند. در نتیجه، تیغه ممکن است هنگام ورود به قطعه از مسیر اصلی منحرف شود.
راهکار: وضعیت تیغه را بررسی کنید و در صورت مشاهده فرسودگی یا آسیب، آن را تعویض کنید.
۲. نصب نادرست تیغه
اگر تیغه به درستی روی دستگاه نصب نشده باشد، احتمال انحراف مسیر برش افزایش پیدا میکند.
قرارگیری نامناسب تیغه یا تنظیم نبودن اجزای نگهدارنده میتواند باعث شود تیغه در حین کار حرکت یا لرزش غیرعادی داشته باشد.
پس از نصب تیغه، مطمئن شوید که تمام مراحل نصب و تنظیم مطابق دستورالعمل سازنده دستگاه انجام شده است.
۳. محکم نبودن قطعه کار
قطعهای که قرار است برش داده شود باید بهصورت کاملاً پایدار در گیره قرار بگیرد.
اگر قطعه در زمان برش حرکت کند، حتی مقدار کمی جابهجایی میتواند مسیر برش را تغییر دهد. این موضوع بهخصوص در قطعاتی که سطح مقطع بزرگ یا طول زیادی دارند اهمیت بیشتری دارد.
قبل از شروع برش، وضعیت گیره و ثابت بودن قطعه را بررسی کنید.
۴. تنظیم نبودن گیره دستگاه
تنها محکم بودن قطعه کافی نیست؛ گیره نیز باید در وضعیت صحیح قرار داشته باشد.
اگر گیره یا فکهای نگهدارنده تنظیم نباشند، قطعه ممکن است با زاویه نامناسب در دستگاه قرار بگیرد. در چنین شرایطی حتی اگر تیغه عملکرد مناسبی داشته باشد، برش نهایی ممکن است دقیق نباشد.
بنابراین وضعیت گیره، فکها و محل قرارگیری قطعه را بهصورت دورهای بررسی کنید.
۵. اعمال فشار نامناسب هنگام برش
اعمال فشار بیش از حد میتواند باعث انحراف تیغه شود. از طرف دیگر، شرایط نامناسب برش نیز ممکن است باعث شود تیغه به شکل یکنواخت وارد قطعه نشود.
برای دستیابی به برش دقیق، شرایط کار باید متناسب با مشخصات دستگاه، تیغه و جنس قطعه انتخاب شود.
به جای افزایش فشار برای سریعتر شدن برش، اجازه دهید دستگاه در شرایط کاری مناسب فرآیند برش را انجام دهد.

۶. انتخاب نامناسب تیغه برای قطعه کار
هر تیغهای برای هر نوع فلز یا ضخامت قطعه مناسب نیست.
جنس قطعه، ضخامت، ابعاد و شرایط برش باید هنگام انتخاب تیغه در نظر گرفته شوند. استفاده از تیغه نامناسب میتواند باعث افزایش فشار، لرزش و انحراف مسیر برش شود.
به همین دلیل، انتخاب تیغه باید بر اساس مشخصات واقعی قطعه کار انجام شود.
۷. وجود لرزش در دستگاه
لرزش یکی دیگر از عوامل مؤثر بر کیفیت برش است.
شل بودن برخی اتصالات، مشکل در اجزای مکانیکی، نصب نامناسب یا ثابت نبودن دستگاه میتواند باعث ایجاد لرزش شود. این لرزش در زمان برش به تیغه منتقل شده و احتمال انحراف آن را افزایش میدهد.
اگر کج شدن برش همراه با لرزش یا صدای غیرعادی است، بهتر است قبل از ادامه کار علت لرزش بررسی شود.
۸. تنظیم نبودن دستگاه
تنظیمات نادرست دستگاه نیز میتواند روی مسیر حرکت تیغه تأثیر بگذارد.
در صورتی که دستگاه برای مدت طولانی مورد استفاده قرار گرفته یا اخیراً تعمیر و جابهجا شده است، بررسی تنظیمات مکانیکی آن اهمیت بیشتری پیدا میکند.
در صورت مشاهده مداوم برشهای کج، بهتر است وضعیت دستگاه توسط فرد متخصص بررسی شود.
چگونه از کج شدن برش اره آتشی جلوگیری کنیم؟
برای کاهش احتمال ایجاد برش کج، این موارد را در فرآیند کار رعایت کنید:
- از تیغه مناسب برای جنس و ضخامت قطعه استفاده کنید.
- تیغه را بهدرستی نصب و تنظیم کنید.
- قطعه کار را محکم و صحیح در گیره قرار دهید.
- وضعیت فکهای گیره را بررسی کنید.
- از اعمال فشار بیش از حد خودداری کنید.
- تیغههای فرسوده یا آسیبدیده را تعویض کنید.
- هرگونه لرزش غیرعادی دستگاه را بررسی کنید.
- سرویس و نگهداری دورهای دستگاه را جدی بگیرید.
- در صورت ادامه مشکل، تنظیمات مکانیکی دستگاه را بررسی کنید.
آیا کج شدن برش همیشه از تیغه است؟
خیر. اگرچه تیغه یکی از مهمترین عوامل مؤثر بر کیفیت برش است، اما نباید تمام مشکلات را به تیغه نسبت داد.
گاهی اوقات تیغه کاملاً سالم است اما قطعه بهدرستی در گیره قرار نگرفته، دستگاه دچار لرزش شده یا تنظیمات مکانیکی آن تغییر کرده است.
به همین دلیل، هنگام عیبیابی بهتر است بهصورت مرحلهای عمل کنید و ابتدا وضعیت تیغه، سپس قطعه و گیره و در نهایت شرایط و تنظیمات دستگاه را بررسی کنید.
چه زمانی باید تیغه را تعویض کرد؟
اگر تیغه دچار شکستگی، آسیب جدی، فرسودگی قابل توجه یا کاهش محسوس کیفیت برش شده باشد، ادامه استفاده از آن میتواند عملکرد دستگاه را تحت تأثیر قرار دهد.
همچنین اگر با وجود تنظیم صحیح دستگاه و ثابت بودن قطعه، برش همچنان کج انجام میشود، بررسی و در صورت نیاز تعویض تیغه یکی از اقداماتی است که باید در نظر گرفته شود.
کج شدن برش اره آتشی میتواند دلایل مختلفی داشته باشد؛ از فرسودگی یا نصب نادرست تیغه گرفته تا ثابت نبودن قطعه، تنظیم نبودن گیره، فشار نامناسب و لرزش دستگاه.
برای جلوگیری از این مشکل، ابتدا باید تیغه و نحوه نصب آن بررسی شود و سپس وضعیت قطعه، گیره و تنظیمات دستگاه مورد توجه قرار گیرد. نگهداری منظم و استفاده از تیغه متناسب با شرایط برش نیز نقش مهمی در حفظ کیفیت برش دارد.
با رعایت این نکات میتوان احتمال انحراف برش را کاهش داد و از ایجاد ضایعات و استهلاک زودهنگام تجهیزات جلوگیری کرد.
برای آشنایی با مشخصات، کاربردها و ویژگیهای این دستگاه می توانید به مقاله اصلی «اره آتشی» مراجعه کنید.

تعمیر دستگاه اره آتشی تعمیر دستگاه اره آتشی در فرآیند تعمیرات دستگاه و الکتروموتورهای صنعتی به عنوان یک تجهیز مهم صنعتی، توجه به تعمیرات انواع الکتروموتور در اره در سایز های مختلف، تعمیر و نگهداری الکتروموتور ها و همچنین توجه به تعمیر روتور الکتروموتور و تعمیر استاتور الکتروموتور مهم به نظر می رسد. در زمینه تعمیرات […]


دیدگاه خود را با ما در میان بگذارید